

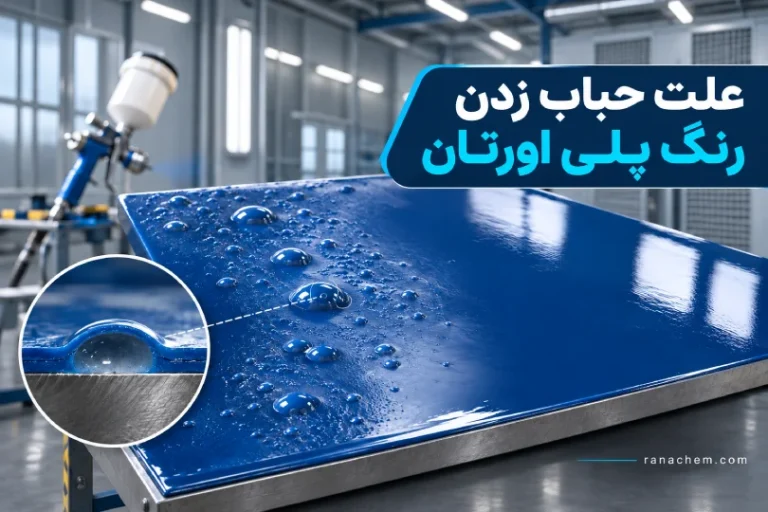
حباب زدن رنگ پلی اورتان معمولاً نتیجه ورود رطوبت، گیر افتادن هوا یا حلال در فیلم رنگ، اجرای بیشازحد ضخیم یا خطا در آمادهسازی و پاشش است. بااینحال، هر برجستگی روی سطح الزاماً «حباب» نیست؛ گاهی با تاول ناشی از افت چسبندگی، سوراخ سوزنی یا حفره ناشی از آلودگی روبهرو هستیم. تشخیص زمان ظهور عیب و شکل آن، پیش از هر سنبادهکاری یا رنگآمیزی مجدد ضروری است.
حباب در رنگ پلی اورتان چگونه شکل میگیرد؟
در پوششهای پلیاورتان دوجزئیِ دارای هاردنر ایزوسیاناتی، رطوبت میتواند با گروه ایزوسیانات واکنش دهد و دیاکسیدکربن آزاد کند. این گاز ممکن است بهصورت حباب در لایه باقی بماند. سازوکار دیگر، خروج دیرهنگام حلال از زیر پوستهای است که زودتر خشک شده؛ در این حالت حباب میترکد و سوراخ سوزنی یا حفره برجا میگذارد. هوا نیز هنگام اختلاط، غلتککاری یا پاشش میتواند وارد فیلم شود.
این توضیح به معنای رفتار یکسان همه محصولات پلیاورتان نیست. برخی سامانهها رطوبتپخت هستند و برخی دوجزئی یا با سازوکار متفاوت طراحی شدهاند؛ نوع رزین، هاردنر و دستورالعمل همان محصول تعیینکننده است. برای انتخاب سامانه مناسب میتوان ابتدا مشخصات دستهبندی رنگ پلی اورتان صنعتی را بررسی کرد.
اگر علت تولید گاز یا حبس هوا برطرف نشود، رنگآمیزی دوباره روی همان زیرکار میتواند عیب را در لایه جدید تکرار کند.
۸ علت اصلی حباب زدن رنگ پلی اورتان
۱. رطوبت سطح و تماس هاردنر با آب
وجود شبنم روی فولاد، رطوبت باقیمانده از شستوشو، بستر متخلخلِ نمدار یا ابزار آلوده به آب میتواند آغازگر مشکل باشد. در سامانههای حساس به رطوبت، واکنش آب و ایزوسیانات گاز تولید میکند؛ در برخی موارد عیب هنگام پخت ظاهر میشود، نه بلافاصله پس از پاشش. دمای فلز را جدا از دمای هوا بسنجید و در شرایط مستعد میعان، قبل از اجرا از جدول نقطه شبنم کمک بگیرید.
۲. رطوبت یا روغن در هوای فشرده
کمپرسور و شیلنگهای بدون تخلیه و فیلتراسیون مناسب ممکن است قطرات آب یا روغن را به پیستوله برسانند. رطوبت میتواند واکنش ناخواسته ایجاد کند و روغن معمولاً به شکل گودالهای کوچک یا عیوبی شبیه چشمماهی دیده میشود. پیش از رنگآمیزی، کیفیت هوای خروجی و عملکرد آبگیر، خشککن و جداکننده روغن را کنترل کنید.
۳. ضخامت زیاد و حبس حلال در فیلم
وقتی یک دست رنگ بیش از محدوده توصیهشده ضخیم اجرا شود یا پیش از تبخیر مناسب حلال با لایه بعدی پوشانده شود، سطح ممکن است زودتر پوسته ببندد. حلالِ محبوس هنگام خروج، حباب و سوراخ سوزنی ایجاد میکند؛ این پدیده در منابع فنی با نام Solvent Popping شناخته میشود. ضخامت فیلم تر و فاصله زمانی بین دستها باید طبق برگه فنی همان محصول باشد، نه یک عدد ثابت برای همه رنگها.
۴. نسبت اختلاط نامناسب یا استفاده از هاردنر ناسازگار
کموزیاد کردن هاردنر بهصورت تجربی، استفاده از هاردنر متفرقه یا مصرف مخلوط پس از پایان عمر مصرف میتواند روند پخت، گرانروی و قابلیت خروج حلال را مختل کند. نسبت اختلاط اشتباه همیشه علت مستقیم ایجاد حباب نیست، اما نشانهای مهم برای بررسی است. نوع نسبت، وزنی یا حجمی بودن آن و زمان مصرف تنها با TDS معتبر همان کد محصول تعیین میشود.
۵. ورود هوای اضافی هنگام اختلاط و اعمال رنگ
دور بالای همزن، تکاندادن شدید ظرف، غلتک نامناسب یا حرکت رفتوبرگشتی سریع روی سطح میتواند هوا را وارد مخلوط کند. اگر گرانروی بالا باشد یا فیلم زود خشک شود، حبابها فرصت خروج پیدا نمیکنند. برای اختلاط از روش و زمان توصیهشده سازنده استفاده کنید و از افزودن خودسرانه مواد ضدکف پرهیز کنید؛ سازگاری افزودنی با محصول باید تأیید شود.
۶. تینر نامناسب و تنظیم غلط گرانروی
تینری که با فرمولاسیون سازگار نیست یا با سرعت نامتناسب با شرایط اجرا تبخیر میشود، ممکن است خروج حلال و همسطحشدن فیلم را مختل کند. افزودن بیش از حد تینر نیز همیشه راه رفع حباب نیست و میتواند کیفیت پوشش را تغییر دهد. تنها تینر موردتأیید سازنده و دامنه رقیقسازی درجشده در برگه فنی قابل اتکاست.
۷. دمای زیاد سطح، گرمایش زودهنگام و تهویه نامتوازن
فلز داغ، تابش مستقیم خورشید و شروع زودهنگام خشککردن اجباری ممکن است سطح رنگ را سریعتر از زیرلایه خشک کنند. جریان شدید و مستقیم هوا نیز در بعضی سامانهها تشکیل پوسته سطحی را تشدید میکند. دمای سطح، دمای محیط، رطوبت نسبی و روش تهویه باید پیش از اجرا ثبت و با بازه مجاز محصول مقایسه شود.
۸. تخلخل زیرکار یا اجرای روی لایه زیرین نامناسب
روی بتن یا زیرکار متخلخل، خروج هوا و بخار از منافذ میتواند در لایه تازه حباب بسازد؛ روی فلز، آلودگی یا باقیماندن رطوبت و آمادهسازی ناکافی بیشتر مطرح است. خشکنشدن آستر، عدم رعایت زمان بازپوشانی یا ناسازگاری بین لایهها نیز باید بررسی شود. راهنمای آمادهسازی سطح میتواند نقطه شروع خوبی برای تشخیص وضعیت بستر باشد.
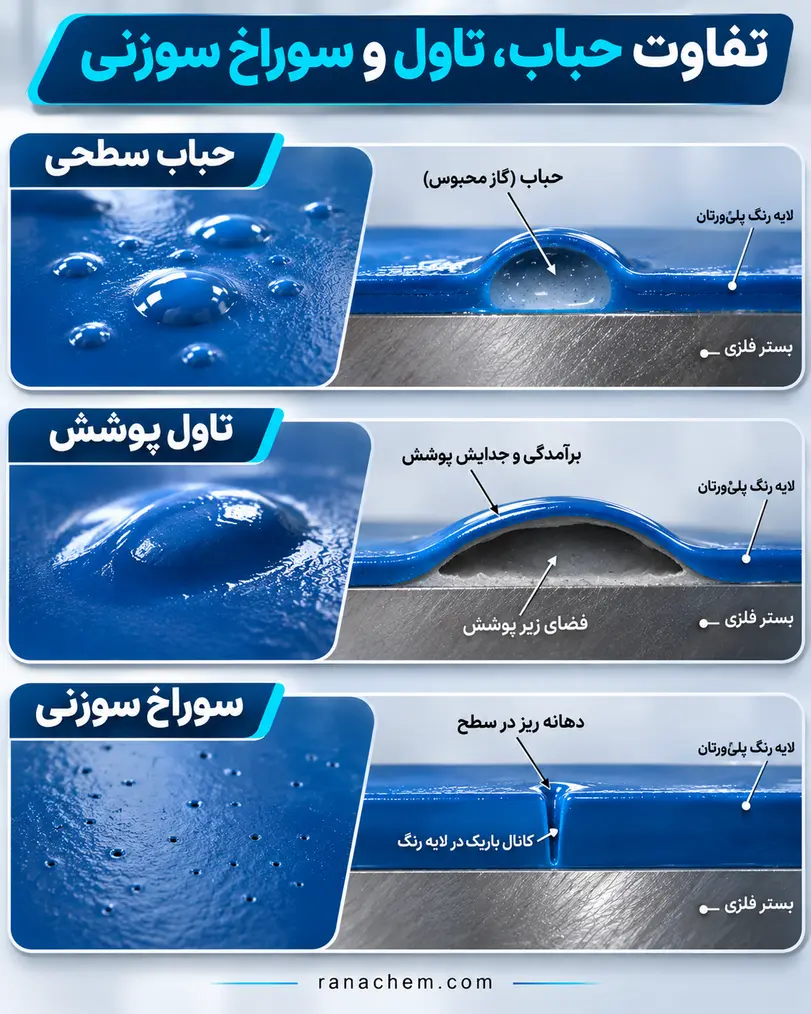
از ظاهر عیب چگونه علت احتمالی را تشخیص دهیم؟
شکل ظاهری بهتنهایی علت را قطعی نمیکند. ترکیب نشانهها با زمان وقوع، وضعیت لایه زیرین، سوابق اختلاط و شرایط محیطی کمک میکند مسیر بررسی محدودتر شود.
| نشانه مشاهدهشده | علتهای محتمل | کنترل پیشنهادی |
| حباب ریز از زمان اجرای رنگ | هوای محبوس، اختلاط شدید، روش پاشش | بازبینی همزن، پیستوله و شرایط اعمال |
| سوراخ سوزنی پس از خشکشدن | حبس حلال، ضخامت زیاد، تبخیر سریع | بررسی ضخامت، تینر و فاصله بین دستها |
| برجستگی یا تاول با تأخیر | رطوبت بستر، گاززایی، افت چسبندگی | بررسی زیرکار، نقطه شبنم و مقطع عیب |
| گودال گرد شبیه چشمماهی | اختلال ترشوندگی بر اثر روغن، سیلیکون یا آلودگی سطح | بررسی پاکیزگی سطح و آلودگی هوای فشرده |
| عیب فقط در بخشهای مشخص | بستر متخلخل، زیرسازی موضعی، تغییر ضخامت | مقایسه شرایط همان نواحی با سطح سالم |
دیدن سوراخ سوزنی بهتنهایی اثبات نمیکند رنگ با آب واکنش داده است؛ حبس حلال و ورود هوای اضافی نیز چنین اثری دارند.
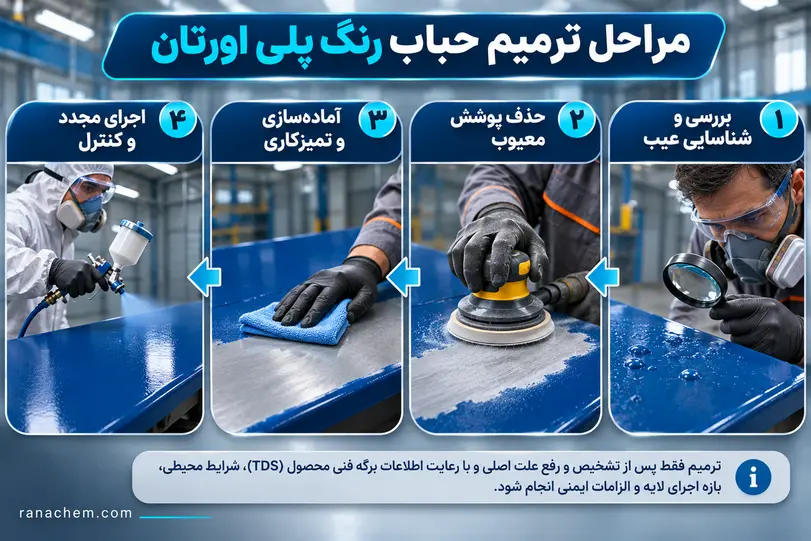
روش رفع حباب رنگ پلی اورتان پس از اجرا
روش ترمیم باید بر اساس نوع عیب، میزان گسترش و پیوستگی لایه تعیین شود. استفاده از سشوار، شعله یا گرمکردن خودسرانه سطح، روش مطمئنی برای رفع مشکل نیست و ممکن است عیب را تشدید کند.
- اجرای رنگ را در ناحیه معیوب متوقف کنید و نمونهای از سطح سالم و معیوب برای مقایسه نگه دارید.
- پس از رسیدن پوشش به شرایط ایمن برای بازرسی طبق TDS، زمان ظهور عیب و موقعیت آن را ثبت کنید؛ در صورت نیاز مقطع حباب را توسط فرد متخصص بررسی کنید.
- رطوبت زیرکار، وجود آلودگی، کیفیت هوای فشرده، نسبت اختلاط، نوع تینر، ضخامت فیلم و شرایط محیط را کنترل کنید.
- در نقص سطحیِ محدود که چسبندگی و لایه زیرین سالماند، پس از خشکشدن یا پخت کافی، بخش معیوب را مطابق دستور ترمیم سازنده سنباده بزنید و تمیز کنید.
- اگر حبابها تا زیرلایه ادامه دارند، چسبندگی ضعیف است یا عیب گسترده شده، برداشتن کامل لایه معیوب تا رسیدن به بستر سالم و اصلاح علت، بر ترمیم ظاهری اولویت دارد.
- آستر یا لایه ترمیمی سازگار را در صورت نیاز اجرا کنید، بازه بازپوشانی و ضخامت تعیینشده را رعایت کنید و سپس پوشش نهایی را دوباره اعمال کنید.
مهم است که پوششِ نرم، چسبناک یا بهطور ناقص پختشده صرفاً با سنبادهکاری پوشانده نشود. پیش از تصمیم نهایی، دستورالعمل ترمیم محصول و در موارد بحرانی نظر واحد کنترل کیفیت یا تولیدکننده ملاک است.
چکلیست پیشگیری از تشکیل حباب در اجرای بعدی
بهترین زمان پیشگیری، پیش از مخلوط کردن رنگ و آغاز پاشش است. برای اجرای صنعتی روی سازه فلزی، این کنترلها را در یک فرم ساده ثبت کنید:
- سطح تمیز، خشک و عاری از روغن، گردوغبار و آلودگیهای قابلمشاهده باشد.
- دمای زیرکار، دمای هوا و رطوبت نسبی اندازهگیری و با مشخصات فنی محصول تطبیق داده شود.
- هاردنر، تینر و مقدار هر جزء فقط طبق دستور کارخانه سازنده انتخاب شود.
- هوای پیستوله خشک و بدون آلودگی روغنی باشد و فشار و نازل با تجهیزات و رنگ سازگار باشند.
- مخلوط بهآرامی و با تجهیزات مناسب آماده شود و از مصرف رنگ پس از پایان زمان مجاز استفاده اجتناب شود.
- ضخامت فیلم تر در حین اجرا کنترل و زمان بین دستها مطابق برگه اطلاعات فنی رعایت شود.
- در شرایط محیطی نامناسب یا احتمال میعان، اجرای رنگ تا رفع علت به تعویق بیفتد.
- در پاشش سامانههای حاوی هاردنر ایزوسیاناتی، تهویه و حفاظت پوست و چشم و تجهیزات تنفسی متناسب با ارزیابی خطر و برگه ایمنی (SDS) تأمین شود؛ ماسک فیلتردار معمولی را بهطور خودکار کافی ندانید.
برای جزئیات گامهای آمادهسازی و اعمال، مقاله نحوه استفاده از رنگ پلی اورتان را بخوانید؛ بااینحال، اعداد و توصیههای عمومی آن نباید جایگزین TDS محصول مورد استفاده در پروژه شوند.
آیا رویه پلی اورتان روی آستر اپوکسی هم حباب میزند؟
بله. در سیستمهای چندلایه، حباب میتواند در خود رویه پلیاورتان یا در مرز میان لایهها شکل بگیرد. اگر آستر اپوکسی به حد کافی پخت نشده، سطح آن آلوده شده یا زمان و شرایط بازپوشانی رعایت نشده باشد، احتمال بروز عیوب پوششی افزایش مییابد. تشخیص محل واقعی حباب در مقطع و بررسی چسبندگی کمک میکند خطای رویه از مشکل زیرسازی تفکیک شود.
اپوکسی و پلیاورتان از نظر شیمی پخت و نقش در سیستم پوششی یکسان نیستند. مطلب تفاوت رنگ اپوکسی و پلی اورتان برای آشنایی بیشتر با کاربرد این دو پوشش در سیستمهای صنعتی مفید است، ولی سازگاری نهایی باید از مستندات هر دو محصول تأیید شود. در سیستمهای مناسب فضای باز، رویه پلیاورتان آلیفاتیک معمولاً برای حفظ ظاهر و براقیت روی آستر اپوکسی به کار میرود، اما مقاومت و سازگاری باید از مدارک فنی همان سامانه تأیید شود.
چه اطلاعاتی برای عیبیابی دقیق لازم است؟
برای اینکه واحد فنی بتواند علت را محدود کند، بهتر است کد رنگ و هاردنر، شماره بچ، نسبت و زمان اختلاط، تینر مصرفی، روش اجرا، دما و رطوبت هوا، دمای سطح، ضخامت تقریبی هر دست، فاصله زمانی بین لایهها و عکس نزدیک از عیب مشخص باشد. این اطلاعات از یک توضیح کلی مانند «رنگ حباب زد» برای تصمیمگیری بسیار مفیدتر است.
پیش از سفارش رنگ جایگزین یا اجرای مجدد، محل تشکیل حباب و سوابق اجرای همان ناحیه را مشخص کنید تا هزینه دوبارهکاری کاهش یابد.
جمعبندی
علت حباب زدن رنگ پلی اورتان میتواند رطوبت، حبس حلال، هوای فشرده آلوده، اختلاط نامناسب یا ضعف زیرسازی باشد. ابتدا نوع عیب و محل آن را تشخیص دهید، سپس عامل ایجادکننده را برطرف و مطابق دستور ترمیم محصول اقدام کنید. برای انتخاب سامانه پوششی مناسب یا بررسی عیب در پروژه صنعتی میتوان مشخصات محصول و شرایط اجرا را با واحد فنی رانا کیمیا فام مطرح کرد.




هنوز دیدگاهی ثبت نشده است.