

زمان خشک شدن رنگ پلی اورتان صنعتی یک عدد ثابت برای همه محصولات نیست. در یک پوشش دوجزئی، ممکن است سطح در کمتر از دو ساعت به مرحله دستخشک برسد، اما بازپوشانی، جابهجایی قطعه و بهرهبرداری نهایی هرکدام زمان جداگانهای داشته باشند. برای نمونه، در برگه فنی رنگ صنعتی Interthane 990، دمای ۲۵ درجه سانتیگراد با حدود ۹۰ دقیقه دستخشک، ۶ ساعت خشکشدن سخت و حداقل ۶ ساعت فاصله بازپوشانی گزارش شده است؛ این مقادیر صرفاً مربوط به همان محصول و شرایط اعلامشدهاند و مشخصات محصولات رانا نیستند.
برای برنامهریزی رنگآمیزی سازه فلزی، ابتدا باید نوع پوشش، دمای واقعی سطح، ضخامت فیلم خشک و شرایط محیطی را مشخص کرد. در ادامه، تفاوت مراحل خشکشدن و روش تعیین زمان مناسب لایه بعدی را بر پایه دادههای سازندگان پوشش صنعتی بررسی میکنیم.
منظور از خشک شدن رنگ پلی اورتان چیست؟
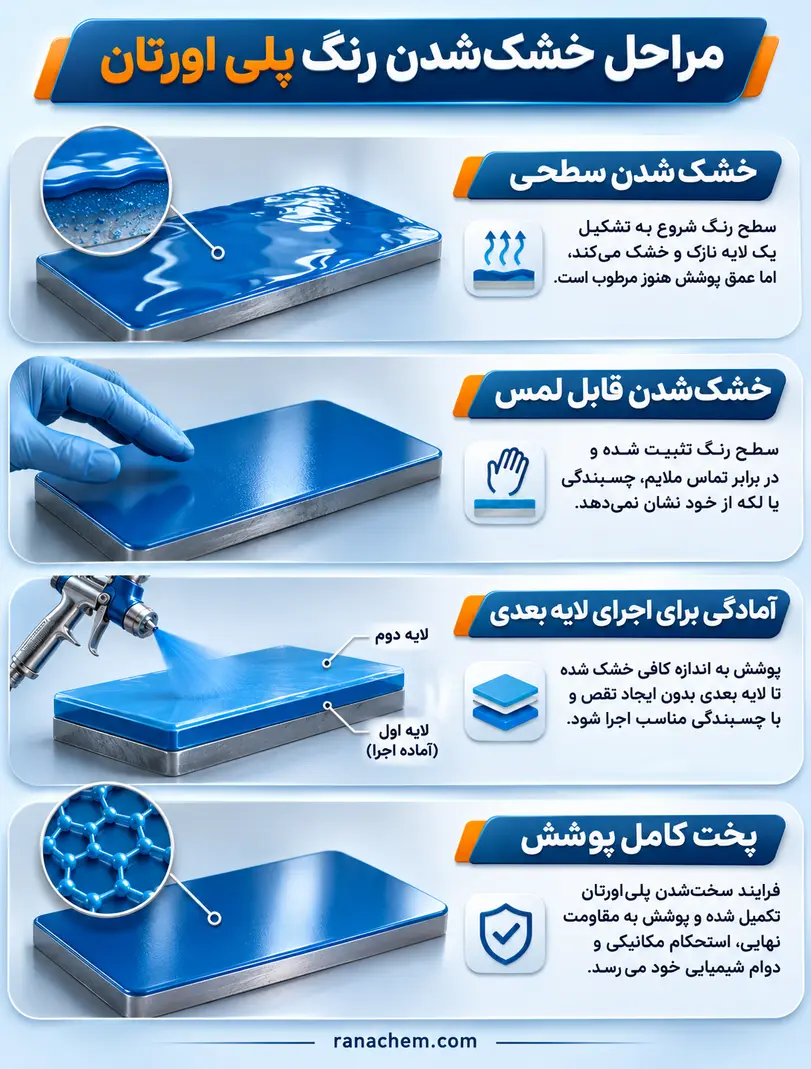
رنگهای پلیاورتان دوجزئی صنعتی معمولاً از جزء پایه و سختکننده تشکیل میشوند. پس از اختلاط، همزمان با خروج حلال در نمونههای پایهحلال، واکنش ایجاد شبکه پلیمری نیز پیش میرود. به همین دلیل خشکشدن ظاهری لزوماً به معنای رسیدن فیلم به مقاومت نهایی نیست. باید چهار اصطلاح رایج در برگههای فنی را از هم تفکیک کرد:
- دستخشک یا خشکشدن سطحی (Touch Dry): تماس سبک و مطابق روش آزمون، چسبندگی محسوس یا اثر نامطلوب روی سطح ایجاد نمیکند؛ این مرحله مجوز حملونقل یا شستوشو نیست.
- خشکشدن سخت (Hard Dry): فیلم در آزمون تعریفشده سازنده، مقاومت مکانیکی بیشتری پیدا کرده است؛ با پخت کامل و آمادهبودن برای تمام بارهای بهرهبرداری یکسان نیست.
- حداقل زمان بازپوشانی (Minimum Overcoating Interval): کوتاهترین فاصلهای که در شرایط مشخص برای اعمال لایه بعدی توصیه میشود؛ سطح باید همچنان تمیز و مناسب چسبندگی باشد.
- پخت کامل (Full Cure): مرحلهای که واکنش پخت و شکلگیری خواص مشخصشده پوشش مطابق معیار سازنده تکمیل شده است. «آمادگی برای سرویس» (Ready for Service) ممکن است زمان جداگانهای داشته باشد؛ این دو اصطلاح را بدون تصریح TDS یکسان فرض نکنید.
خشکشدن سطحی نشانه پایان واکنش شیمیایی نیست؛ زمان بهرهبرداری از پوشش باید براساس پخت کامل یا معیار مشخصشده در برگه فنی همان محصول تعیین شود.
زمان خشک شدن رنگ پلی اورتان صنعتی در دماهای مختلف
جدول زیر دادههای واقعیِ یک محصول مرجع را نشان میدهد تا اثر دما قابل مقایسه باشد، نه اینکه بهعنوان بازه عمومی یا دستور اجرای رنگهای رانا استفاده شود. اعداد از برگه اطلاعات فنی Interthane 990، پوشش دوجزئی پلیاورتان آلیفاتیک شرکت International Protective Coatings، نسخه ۲۶ مه ۲۰۲۶ (صفحه ۱) استخراج شدهاند.
| دمای سطح | دستخشک | خشکشدن سخت | حداقل بازپوشانی |
| ۵°C | ۵ ساعت | ۲۴ ساعت | ۲۴ ساعت |
| ۱۵°C | ۲ ساعت و ۳۰ دقیقه | ۱۰ ساعت | ۱۰ ساعت |
| ۲۵°C | ۱ ساعت و ۳۰ دقیقه | ۶ ساعت | ۶ ساعت |
| ۴۰°C | ۱ ساعت | ۳ ساعت | ۳ ساعت |
در همین خانواده پوششها، برگه فنی Hempathane Topcoat 55210 شرکت Hempel (ویرایش مارس ۲۰۲۶) در دمای سطح ۲۰ درجه، زمان دستخشک حدود ۴۵ دقیقه، حداقل بازپوشانی حدود ۶ ساعت و پخت کامل ۷ روز را برای شرایط مرجع خود گزارش میکند. تفاوت این ارقام با جدول بالا نشان میدهد که حتی محصولات صنعتی همخانواده برنامه خشکشدن یکسانی ندارند.
نکته اجرایی: دماهای جدول، دمای سطح یا زیرکار هستند و نباید بدون بررسی با دمای هوای محیط جایگزین شوند. ضخامت پوشش، رطوبت، تهویه و شرایط آزمون سازنده نیز در تفسیر زمانها نقش دارند.
چه عواملی مدت خشک شدن را تغییر میدهند؟
دمای واقعی سطح و تغییرات شبانهروزی
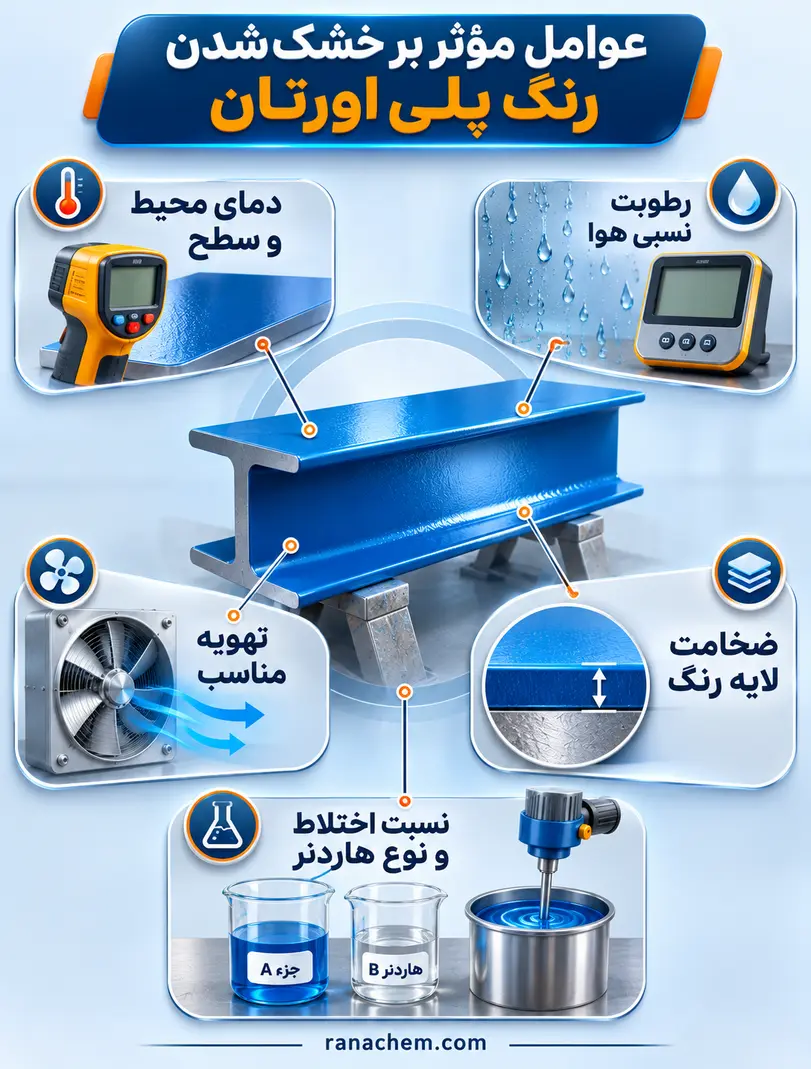
کاهش دمای زیرکار معمولاً سرعت پخت واکنشی را کم میکند و حداقل فاصله بازپوشانی را افزایش میدهد. برای قطعات فلزی حجیم، سایه، تابش خورشید، جریان هوای سرد و دمای شبانه میتوانند باعث شوند دمای فولاد با دمای کارگاه تفاوت محسوسی داشته باشد. بنابراین اندازهگیری در محل و ثبت دمای سطح در طول زمان ضروری است.
دمای فلز را اندازه بگیرید، نه فقط هوای کارگاه را؛ تغییر دمای زیرکار میتواند زمان خشکشدن و امکان تشکیل میعان روی پوشش تازه را تغییر دهد.
رطوبت نسبی، نقطه شبنم و خطر میعان
در زمان اجرا و پخت، میعان روی سطح تازه میتواند ظاهر و عملکرد فیلم را مختل کند. در راهنمای Hempathane 55210، دمای سطح باید دستکم ۳ درجه سانتیگراد بالاتر از نقطه شبنم باشد و رطوبت نسبی هنگام پخت کمتر از ۸۵ درصد اعلام شده است؛ این حدود مربوط به همان محصولاند و نباید به همه پوششها تعمیم داده شوند. برای فهم رابطه دما و رطوبت، جدول تعیین نقطه شبنم در سایت رانا نیز در دسترس است.
ضخامت فیلم تر و خشک
اجرای ضخیمتر از مقدار مجاز برگه فنی، مسیر خروج حلال را طولانی میکند و ممکن است به حبس حلال، چروکشدن، افت براقیت یا کندشدن خشکشدن منجر شود. ضخامت فیلم تر را هنگام اجرا و ضخامت فیلم خشک را بعد از خشکشدن با ابزار مناسب کنترل کنید. عدد ضخامت توصیهشده باید از TDS همان کد محصول گرفته شود.
تهویه، حلال و نسبت اختلاط
در محوطههای بسته، تهویه ناکافی میتواند خروج بخار حلال را کند کند و خطر مواجهه تنفسی را افزایش دهد. نسبت نادرست پایه و هاردنر یا استفاده از تینر نامناسب نیز ممکن است فرآیند تشکیل فیلم را مختل کند. زمان کاربری مخلوط (Pot Life) را با زمان خشکشدن سطح اشتباه نگیرید؛ مخلوطی که از عمر مصرفش گذشته است حتی اگر هنوز ظاهراً روان باشد، ممکن است برای اجرا مناسب نباشد.
حداقل فاصله بین دو لایه رنگ پلی اورتان چقدر است؟
فاصله لایه دوم باید از بخش Overcoating Interval برگه فنیِ همان محصول، با درنظرگرفتن دمای ثبتشده زیرکار و ضخامت واقعی انتخاب شود. زمانهای ۶، ۱۲ یا ۲۴ ساعت که در بعضی مطالب عمومی دیده میشوند قانون همگانی نیستند. برای مثال، حداقل بازپوشانی Interthane 990 در ۱۵ درجه ۱۰ ساعت است، اما در ۵ درجه به ۲۴ ساعت میرسد.
اگر بازه حداکثر بازپوشانی سپری شده باشد، ممکن است پاکسازی، زبرکردن کنترلشده یا آمادهسازی دیگری مطابق دستور سازنده لازم شود. عبارت «بازه طولانی/Extended» در بعضی TDSها هم به معنی مجازبودن اعمال لایه بعدی بر هر سطح آلوده یا صیقلی نیست.
اجرای لایه بعدی صرفاً با لمسکردن فیلم رنگ تصمیمگیری نمیشود؛ رعایت حداقل و حداکثر فاصله بازپوشانی برای چسبندگی پایدار سیستم ضروری است.
زمان اجرای پلی اورتان روی آستر اپوکسی را چگونه تعیین کنیم؟
در سازههای فولادی، پوشش پلیاورتان غالباً بهعنوان لایه رویه در یک سیستم ضدخوردگی اجرا میشود. در این حالت، زمان مناسب شروع رنگ پلیاورتان را الزاماً نباید از TDS رویه استخراج کرد؛ ابتدا باید حداقل و حداکثر زمان بازپوشانی آستر یا لایه میانی اپوکسی بررسی شود. آستر باید به حالت مجاز بازپوشانی رسیده، خشک، تمیز و عاری از آلودگی باشد. سازگاری شیمیایی دو محصول نیز باید در مشخصات سیستم پوششی تأیید شده باشد.
برای انتخاب سیستم و درک تفاوت کاربرد دو خانواده، مطلب تفاوت رنگ اپوکسی و پلیاورتان مفید است؛ اما معیار نهایی زمانبندی پروژه همچنان برگه فنی و دستورالعمل اجرایی همان سیستم است.
روش عملی تعیین زمان خشک شدن در کارگاه
برای اینکه زمان اعلامشده در TDS به برنامه اجرایی قابل اتکا تبدیل شود، ترتیب زیر را بهکار بگیرید:
- کد دقیق محصول، نوع سختکننده، نسخه بهروز TDS و SDS را ثبت کنید. اعداد یک محصول مشابه جایگزین سند همان کد نیست.
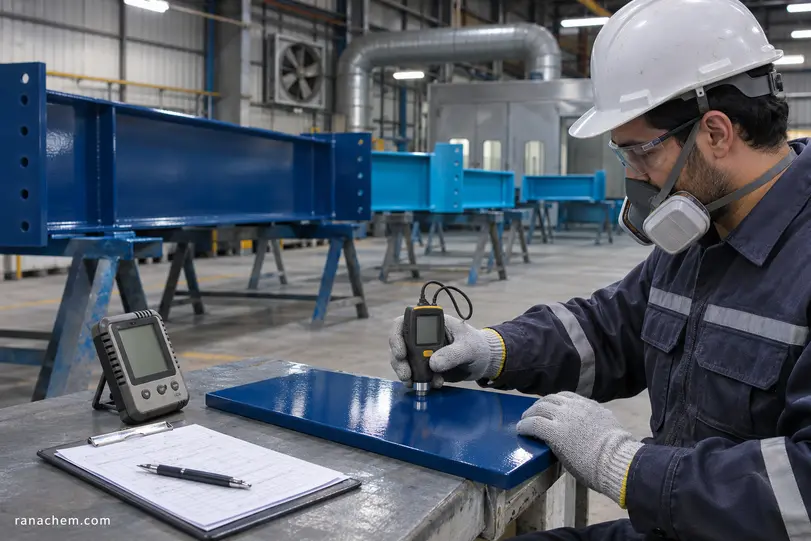
- قبل از شروع و در حین خشکشدن، دمای فولاد، دمای هوا، رطوبت نسبی و فاصله تا نقطه شبنم را ثبت کنید؛ تغییرات شیفت شب را هم در نظر بگیرید.
- اجزاء را فقط طبق نسبت وزنی یا حجمی قیدشده در TDS مخلوط کنید. زمان کاربری مخلوط و شرایط تهویه ایمن را رعایت کنید.
- ضخامت فیلم تر را هنگام رنگپاشی کنترل کنید و وضعیت فیلم را با ضخامت و شرایط مرجع TDS تطبیق دهید.
- قبل از لایه بعد، بازه بازپوشانی و وضعیت تمیزی/خشکی سطح را کنترل کنید. برای حمل، بارگذاری، شستوشو یا تماس شیمیایی به زمان مجاز سرویس رجوع کنید.
برای آشنایی با کاربرد این پوشش بر سازههای فولادی، صفحه رنگ پلیاورتان فلز را ببینید. زمان خشکشدن، ضخامت مجاز و سازگاری لایهها باید از مدارک فنیِ همان کد محصول و مشخصات سیستم پوششی تعیین شوند.
مثال زمانبندی برای یک شیفت رنگآمیزی صنعتی
فرض کنید یک قطعه فولادی با Interthane 990، در شرایط منطبق با برگه فنی و دمای پایدار سطح ۲۵ درجه، ساعت ۹ صبح رنگآمیزی شده است. مطابق دادههای همان محصول، زمان دستخشک تقریبی حدود ساعت ۱۰:۳۰ و زمان خشکشدن سخت و حداقل بازپوشانی حدود ساعت ۱۵ خواهد بود. این مثال فقط برای نشاندادن نحوه خواندن TDS است، نه برنامه اجرایی تأییدشده برای رنگهای رانا یا اجازه بارگذاری قطعه در ساعت ۱۵.
اگر در همان پروژه دمای زیرکار در شب به ۵ درجه برسد، نباید برنامه ۶ساعته دمای ۲۵ درجه را بهصورت خودکار ادامه داد. باید بازه زمانی با اطلاعات دمای واقعی و دستور تولیدکننده بازنگری شود؛ میانگینگیری ساده از زمانها نیز روش قابل اتکایی نیست.
چرا رنگ پلی اورتان دیر خشک میشود یا حالت چسبناک دارد؟
وقتی پوشش بعد از زمان پیشبینیشده هنوز نرم یا چسبناک است، علت را نباید فقط به «کیفیت رنگ» نسبت داد. تشخیص فنی با بررسی همزمان چند عامل انجام میشود:
- کمتر بودن دمای زیرکار از شرایط مرجع یا سردشدن ناگهانی فیلم در ساعات بعد از اجرا.
- رعایتنشدن نسبت اختلاط، اختلاط ناکافی دو جزء، یا مصرف مخلوط پس از پایان زمان کاربری.
- ضخامت بیشازحد، افزودن حلال نامناسب یا تهویه ناکافی که میتواند خروج حلال را مختل کند.
- رطوبت و میعان، آلودگی سطح، یا اجرای لایه دوم پیش از بازه مجاز سازنده.
در این وضعیت، با افزایش بیبرنامه دما یا افزودن هاردنر به فیلم اجراشده مشکل را «اصلاح» نکنید. شرایط واقعی را ثبت کنید، با واحد فنی یا سازنده تطبیق دهید و پیش از بازپوشانی یا بهرهبرداری درباره آزمون و اقدام اصلاحی تصمیم بگیرید.
آیا میتوان خشک شدن پلی اورتان صنعتی را سریعتر کرد؟
راه اصولی، کنترل شرایط در محدوده مجاز TDS است: فراهمکردن تهویه مؤثر و ایمن، حفظ دمای مناسب زیرکار و اجرای ضخامت توصیهشده. افزایش غیرمجاز دما، استفاده از حلال تند یا تغییر مقدار هاردنر ممکن است زمان ظاهری خشکشدن را تغییر دهد، اما خطر ایجاد عیب و افت دوام را بالا میبرد. استفاده از گرمکن، تجهیزات برقی یا سیستم تهویه در مجاورت بخارات حلال باید با الزامات ایمنی و کنترل اشتعال سازگار باشد.
در پوششهای پلیاورتان دوجزئیِ دارای ایزوسیانات، کنترل مواجهه تنفسی و پوستی ضروری است. نوع تهویه و تجهیزات حفاظت فردی را از SDS و ارزیابی ایمنی پروژه تعیین کنید؛ خشکشدن سریعتر دلیل کافی برای کاهش این اقدامات نیست.
جمعبندی
برای پاسخ به این پرسش که رنگ پلیاورتان صنعتی چند ساعت طول میکشد تا خشک شود، باید مشخص کرد منظور دستخشک، بازپوشانی، خشکشدن سخت یا پخت کامل است. اعداد برگههای فنی نشان میدهند دما و فرمولاسیون میتوانند تفاوت زیادی ایجاد کنند. بنابراین معیار تصمیم، TDS محصول و ثبت شرایط واقعی اجراست؛ بهویژه هنگام انتخاب زمان لایه دوم و آغاز بهرهبرداری. برای بررسی محصول مناسب پروژه، ابتدا شرایط واقعی اجرا و کد محصول را مشخص کنید.
مشخصات و گزینههای موجود در دستهبندی رنگهای پلیاورتان صنعتی رانا کیمیا فام را ببینید و زمانهای اجراییِ محصول انتخابی را از واحد فنی یا برگه اطلاعات فنی همان محصول استعلام کنید.




هنوز دیدگاهی ثبت نشده است.